

Introduktion
Silverkontaktnit är en nyckelkomponent i lågspänningsapparater, och dess prestanda påverkar direkt stabiliteten och tillförlitligheten av elektriska apparaters drift. Bland material för elektriska kontaktlegeringar är silverlegeringsmaterial de viktigaste elektriska kontaktmaterialen med den största mängden ädelmetaller. För att förbättra prestanda hos elektriska kontakter och uppnå syftet att spara silver har en serie silverbaserade elektriska kontaktmaterial utvecklats, inklusive AgCdO, AgSnO2, AgZnO, AgNi, AgW, AgC, etc. Bland många silverbaserade kontaktmaterial, AgCdO-kontaktmaterial används i stor utsträckning på grund av deras många fördelar såsom ljusbågsmotstånd, svetsmotstånd, elektrisk och mekanisk slitstyrka, korrosionsbeständighet och låg och stabil kontaktmotstånd. De kan användas i en mängd olika elektriska apparater med låg spänning med strömmar från några ampere till flera tusen ampere, och kallas "universella kontakter". Men eftersom Cd är giftigt och utgör en fara för människokroppen under tillverkning och användning, har EU-marknaden förbjudit användningen av AgCdO-kontaktmaterial sedan juni 2006.
AgZnO elektriskSilverkontaktmaterial är ett av de alternativa materialen för AgCdO. Det är ett miljövänligt elektriskt kontaktmaterial utvecklat i slutet av 1960-talet och början av 1970-talet. AgZnO elektriska kontaktmaterial har egenskaperna för motstånd mot bränning, svetsning, elektriskt slitage, lågt och stabilt kontaktmotstånd, motstånd mot stora strömpåverkan, bra brytprestanda, kort ljusbågstid, elektrisk korrosionsbeständighet och icke-toxicitet. Därför har den använts i luftströmbrytare, läckagebrytare, små strömbrytare, kontaktorer, frånkopplingsbrytare, överföringsbrytare och skyddsbrytare. Legeringspulverföroxideringsmetoden ger miljövänliga silverzinkoxidkontaktmaterial. Det är lätt att bearbeta och har utmärkta elektriska egenskaper. Det är en ny typ av kontaktmaterial med breda marknadsutsikter.
AgZnO-legeringspulver med olika silverinnehåll framställdes genom legeringspulverföroxidationsprocess. Trådar med samma tillståndsspecifikationer erhölls efter isostatisk pressning, sintring, extrudering och dragning. De mekaniska och fysikaliska egenskaperna, metallografiska strukturer etc. jämfördes och skillnaderna i metallografiska strukturer och mekaniska och fysikaliska egenskaper hos trådar med olika innehåll analyserades. De elektriska egenskaperna hos de inbyggda nitarna gjorda av tråd testades, och de elektriska egenskaperna hos AgZnO-kontaktmaterial med olika innehåll analyserades, vilket gav en referens för utveckling och tillämpning av kontaktmaterial i detta system.
1 Experimentell metod
Testet bereddes med användning av 99,99% silverplattor och 99,99% Zn-göt från samma sats. Proverna framställdes med legeringspulverföroxidationsmetod och bearbetades till trådar genom finfördelningspulverframställning, legeringspulverföroxidation, isostatisk pressning, sintring, extrudering, dragning och andra processer. De mekaniska och fysikaliska egenskaperna hos trådarna testades och jämfördes; nitarna gjordes till en integralSilver elektrisk kontakttillverkare, och nitarnas specifikationer var: dynamisk punkt R3×0.5(0.25)+1.5×0.6SR10 statisk punkt F3×0.6(0.25)+1.5×0.6E, sammansatt till reläer, och den elektriska livslängden verifierades under AC 250 V/10 A.
Resistansen hos proverna testades av TH2512B intelligent ström lågresistans grupptestare; den metallografiska strukturen hos materialen analyserades med L150 metallografiskt mikroskop; hårdheten hos proverna mättes med DHV-1000Z video mikrohårdhetstestare; draghållfastheten hos proverna mättes med en elektronisk universell testmaskin; mikrostrukturmorfologin för proverna och ytmorfologin för nitproverna efter testet observerades med svepelektronmikroskop (SEM); den elektriska livslängden verifierades av AC resistivt belastningstestsystem.
2 Resultat och analys
2.1 Metallografisk strukturanalys
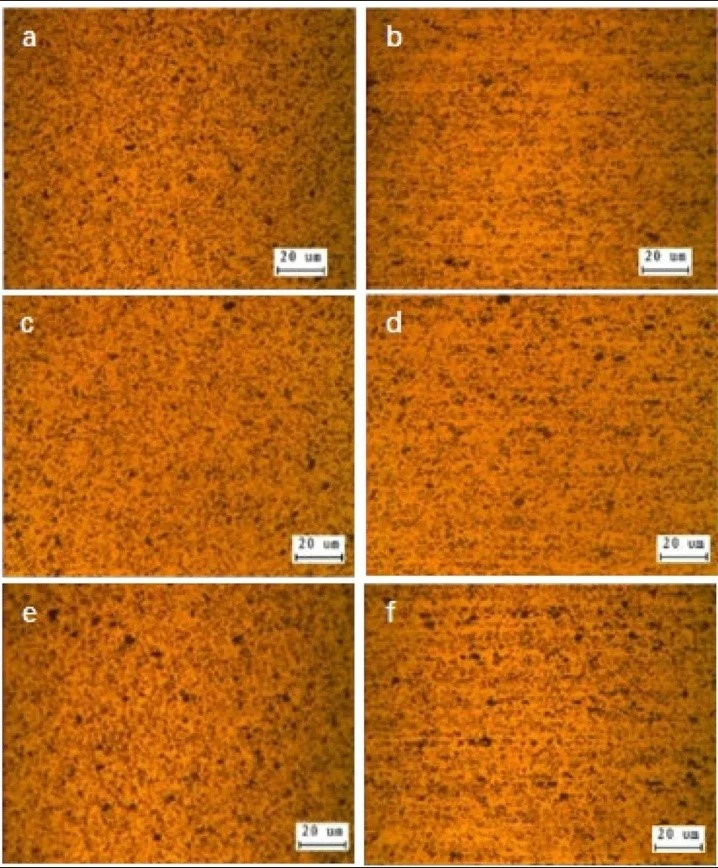
Figur 1 visar de metallografiska strukturerna av tvärsnittet och längsgående sektionerna av de färdiga trådarna av AgZnO(8), AgZnO(10) och AgZnO(12) med olika ZnO-innehåll (a och b är AgZnO(8), c och d är AgZnO(10), och e och f är AgZnO(12)). Som jämförelse kan man se att legeringspulverföroxidationsmetoden framgångsrikt kan framställa enhetlig AgZnO(8-12). ZnO är spridd och jämnt fördelad i Ag-matrisen, men det finns mycket lite ZnO-aggregation. Med ökningen av ZnO-innehållet ökar antalet ZnO-partiklar per ytenhet, och partikelaggregationsfenomenet inuti materialet tenderar att öka, men den totala vävnadsfördelningen är fortfarande relativt enhetlig.
2.2 Analys av mekaniska och fysikaliska egenskaper
Figur 2 visar fördelningssannolikheten för mekaniska och fysikaliska egenskaper hos trådar med en diameter på 1,920 mm i glödgat tillstånd. Figur 2(a) visar sannolikheten för resistivitetsfördelningen. Det kan ses att med ökningen av ZnO-innehållet har dess resistivitet en signifikant ökande trend. Resistiviteten hos silvermetalloxidSilverkontaktpunktermaterial styrs av parametrar som materialsammansättning, oxidvolymfraktion, partikelstorlek och dess fördelning i Ag-matrisen [10]. Med ökningen av ZnO-halten ökar ZnO-volymfraktionen, ökningen av partikelgränssnitt leder till ökad elektronspridning inuti materialet, och materialkroppens motstånd ökar gradvis; Figur 2(b) visar sannolikheten för hårdhetsfördelningen. Det kan ses att med ökningen av ZnO-halten har hårdheten en signifikant ökande trend. Detta beror på att halten av metalloxider fördelade i Ag-matrisen ökar, och partikeldispersionens stärkande effekt förstärks. På liknande sätt leder dispersionsförstärkning till en signifikant ökande trend i draghållfasthet, som visas i figur 2(c). Sammanfattningsvis, med ökningen av ZnO-halten i AgZnO-material har materialets resistivitet, hårdhet och draghållfasthet en signifikant ökande trend.

2.3 Verifiering av elektrisk livslängd
Nitar tillverkades av glödgad tråd med diametern 1,920 mm, med specifikationerna förSilver elektriska kontakter: dynamisk punkt (R3×0.5(0.25)+1.5×0.6SR10) och statisk punkt (F3×{ {13}}.6(0.25)+1.5×0.6E). Nitarna efterbehandlades och monterades till reläer för verifiering av elektrisk livslängd. Testförhållandena visas i Tabell 1. Figur 3 visar den elektriska livslängden för reläer gjorda av AgZnO(8), AgZnO(10) och AgZnO(12). Det kan ses att under förhållanden med 250 V och 10 A, inom 95 % konfidensintervall, är den elektriska livslängden för AgZnO(8)-material längst, med en genomsnittlig elektrisk livslängd på 202 029 gånger; den elektriska livslängden för AgZnO(10)-material ligger mellan AgZnO(8) och AgZnO(12), med en genomsnittlig elektrisk livslängd på 149 941 gånger; antalet utvärderade elektriska livslängder för AgZnO(12)-material är minst, 98 665 gånger.

En omfattande jämförelse visar att under tillstånd med liten ström inom 20 A kan alla tre materialen uppfylla det elektriska livslängdskravet på 100,000 gånger, men med ökningen av ZnO-innehållet i AgZnO-kontaktmaterial, är dess Silverkontakter för relä den elektriska livslängden visar en nedåtgående trend.
2.4 Analys av utseendet på misslyckade kontakter
Under kontaktens stängning och frånkoppling, på grund av påverkan av ljusbågsurladdning och Joule-värme, genomgår kontaktytan en partiell smältnings- och stelningsprocess, vilket resulterar i att kontakten inte kan kopplas bort normalt, vilket kallas kontaktsvetsning [10]. Figur 4 visar utseende och energispektrumkomponenter för felaktiga kontakter under 250 V/10 A-förhållanden. Figurerna 4 (a, d, g) är SEM-foton av kontaktutseendemorfologin för AgZnO (8), AgZnO (10) och AgZnO (12) vid slutet av deras liv. Figurerna 4 (b, e, h) är motsvarande felpositioner och figurerna 4 (c, f, i) är energispektrumkomponentdata för felområdet. Som jämförelse kan man se att felpositionen för AgZnO (8)-kontakten är vid kanten av kontakten, som innehåller en hög halt av Cu. Vid slutet av kontaktlivslängden har silverskiktet förbrukats helt och kopparskiktet deltar i kontakten, vilket så småningom leder till kontaktsvetsfel. Felpositionen för AgZnO (10)-kontakten är nära kontaktens kant, som innehåller en hög halt av Cu. Felpositionen för AgZnO (12) är placerad inuti arbetsytan, och bindningspositionen innehåller en hög halt av Cu. När ZnO-halten i kontaktmaterialet ökar, ökar viskositeten hos den smälta poolen, vilket inte främjar flödet. Felpositionen tenderar att röra sig från utsidan av kontaktarbetsytan till insidan.

Bågeerosion inträffar på kontaktytan under stängnings- och öppningsprocessen, det vill säga materialförlusten som orsakas av avdunstning och stänk av materialet på grund av lokal överhettning av kontakten under bågens verkan. Bågerosion är i huvudsak en fysisk metallurgisk process som snabb uppvärmning, smältning, förångning, flöde och stelning på kontaktytan, vilket resulterar i uppmjukning, stänk, flyt, sprickor, etc. på kontaktytan [10-12]. Kontaktbågeerosion påverkas främst av smältnings-, förångnings- och stelningsprocesser. I smältprocessen smälter mikroområdet på kontaktytan och ändrar den ursprungliga strukturen. Drivs av bågkraften och den mekaniska kraften flyter den smälta metallen med en viss flödeshastighet, vilket orsakar stänk och orsakar materialförlust.
Som framgår av figur 4 (a, d, g), efter AgZnO (8)-testet, avlägsnades kontaktytan relativt platt och likformig, med några porer, och det fanns många stänk runt arbetsytan, som samlades runt kontakterna. Eftersom antalet tester var störst var stänket allvarligt, vilket resulterade i att silverskiktet på arbetsytan av Silverkontakterna för relä förlorades fullständigt, och kopparskiktet misslyckades efter kontakten. Efter AgZnO (10)-testet fanns det tydliga porer på kontaktytan och det fanns färre stänk runt kontakterna; efter AgZnO (12)-testet var kontaktarbetsytan kraftigt sprucken och den smälta kopparmatrisen stänkte mot arbetsytan, vilket orsakade svetsfelet. Genom att jämföra figurerna 4 (a, d, g) kan man se att med ökningen av ZnO-halten ökar sprickningstrenden för kontaktbrottsytan, vilket orsakas av kylningen och krympningen av kontakten. Efter att ljusbågen har släckts kyls kontaktytan snabbt, den smälta ytan stelnar och den flytande fasen omvandlas till en fast fas och ytan stelnar och krymper. Studier har visat att sprickor och hål som bildas på ytan av silvermetalloxidkontakter oundvikligen kommer att göra att ytstrukturen lossnar, vilket i sin tur ökar mängden bågeerosion och kontaktmotståndet. Med ökningen av ZnO-halten ökar tendensen till sprickor och porer, mängden bågeerosion ökar, kontaktmotståndet blir högre, temperaturökningen är onormal och den lösa inre strukturen leder till kontaktfel.
Omfattande jämförelse visar att med ökningen av ZnO-halten, när AgZnO ({0}})-kontaktmaterialet misslyckas, flyttas kontaktpositionen från utsidan till insidan av arbetsytan, och tendensen till sprickor och porer på kontakten ytan ökar, vilket resulterar i en minskning av kontaktens elektriska livslängd.
3 Slutsatser
Legeringspulverföroxidationsmetoden kan framgångsrikt framställa elektriska kontaktmaterial med en ZnO-halt på 8% till 12%. Med ökningen av ZnO-halten tenderar resistiviteten, hårdheten och draghållfastheten att öka, och aggregationen av ZnO-partiklar inuti materialet tenderar att öka; under förhållanden med liten ström inom 20 A, med ökningen av ZnO-innehållet, tenderar den elektriska livslängden att minska, och den elektriska livslängden verifieringsprestanda för AgZnO(8) materialkontakter är den bästa, som kan nå mer än 200,{{ 6}} gånger; med ökningen av ZnO-halten, under inverkan av båge, ökar ytsprickningen och porositeten hos silverkontakterna, och den elektriska livslängden tenderar att minska.
VårSilver elektriska kontakterär noggrant tillverkade högkvalitativa produkter. De är gjorda av högrent silver och har utmärkt elektrisk ledningsförmåga, vilket möjliggör smidig strömöverföring och avsevärt minskar energiförlusten. Den utsökta tillverkningsprocessen gör att kontakterna är nära kombinerade med basmaterialet, fasta och pålitliga, tål frekventa öppnings- och stängningsoperationer och inte lätt deformeras eller skadas. I olika komplexa elektriska miljöer kan de fungera stabilt, oavsett om det är i hög temperatur, hög luftfuktighet eller vibrationsförhållanden, de kan säkerställa säker och stabil drift av elektrisk utrustning.

